

Dimensionnel
Ø et épaisseur du tube, longueur, Ø d'axe et portées, à réception matière et en cours de fabrication.
Usine et qualité
Chaque rouleau est produit à vos cotes. Les étapes qui conditionnent sa durée de vie — concentricité, alignement des roulements, étanchéité — sont mesurées avant expédition.
Procédé de fabrication
Le tube acier soudé de précision est coupé à longueur puis alésé aux extrémités : les boîtiers viennent se loger concentriques à l'axe de rotation.
Les boîtiers de roulement sont emboutis dans une tôle d'acier, avec une portée calibrée au diamètre extérieur du roulement.
Les deux boîtiers sont soudés au tube en même temps, sur le même montage : les deux roulements restent alignés.
Acier étiré coupé à longueur, portées de roulement rectifiées, méplats, taraudages ou gorges usinés selon la fixation demandée.
Roulement rigide à billes jeu C3, joint arrière, anneau d'arrêt, labyrinthe garni de graisse et capot sont montés à la presse.
Le battement radial du tube est mesuré au comparateur, rouleau en rotation, et enregistré.
Résistance à la rotation et étanchéité contrôlées par prélèvement, selon un plan d'échantillonnage à définir avec l'usine.
Finition selon la gamme et le milieu d'emploi, contrôle d'épaisseur du revêtement.
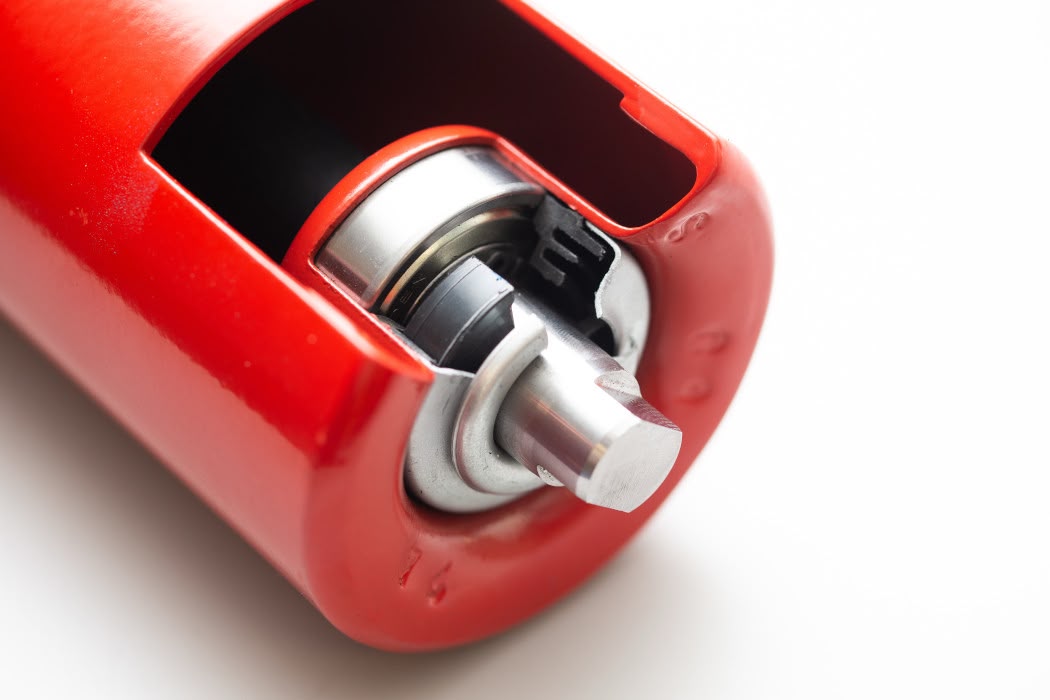
Photo provisoire — à remplacer par les photos de l'usine Green Star Panafrica.
Contrôles
Chaque contrôle renvoie à une mesure enregistrée. Le plan de contrôle détaillé (fréquences, tolérances) est fourni par l'usine.
Ø et épaisseur du tube, longueur, Ø d'axe et portées, à réception matière et en cours de fabrication.
Contrôle visuel et dimensionnel du cordon, alignement des deux portées de roulement.
Battement radial mesuré au comparateur sur rouleau en rotation.
Couple de démarrage et de rotation, pour un rouleau qui ne freine pas la bande.
Essais eau et poussière par prélèvement, pesée de la matière entrée dans le roulement.
Épaisseur de peinture ou de galvanisation, adhérence.
Banc d'essai
Faux-rond, résistance à la rotation, étanchéité à l'eau et à la poussière, durée de vie calculée des roulements, charge admissible : chaque valeur publiée sur ce site sera accompagnée de sa méthode d'essai.
Voir les mesures du rouleau premiumÀ fournir par la société
Certifications détenues (système qualité, produit), avec numéro de certificat et organisme. Normes de référence à confirmer par l'usine : ISO 1537, DIN 15207, DIN 22112, CEMA, SANS 1313.
Fabrication marocaine
Une production locale raccourcit les délais et simplifie le suivi technique pour les exploitants marocains et africains. Capacités, surface d'atelier et délais types : À fournir par la société
Visite d'usine
Acheteurs, bureaux d'études, directions achats : nous organisons des visites de l'atelier et du banc d'essai sur rendez-vous.
Indiquez vos disponibilités : l'équipe commerciale vous propose une date.